Змеевик своими руками: как согнуть трубу для теплообменника
Змеевик своими руками получается из трубы диаметром 8–20 мм, согнутой по спирали с шагом 1,5–3 диаметра трубы вокруг оправки нужного размера. Для банной печи и водяного контура берут медь или нержавейку, для холодильников и охладителей — медь или алюминий. Главная сложность не сама гибка, а то, чтобы труба не заломалась и не потеряла сечение — от этого зависит, будет ли теплообменник работать так, как задумано.
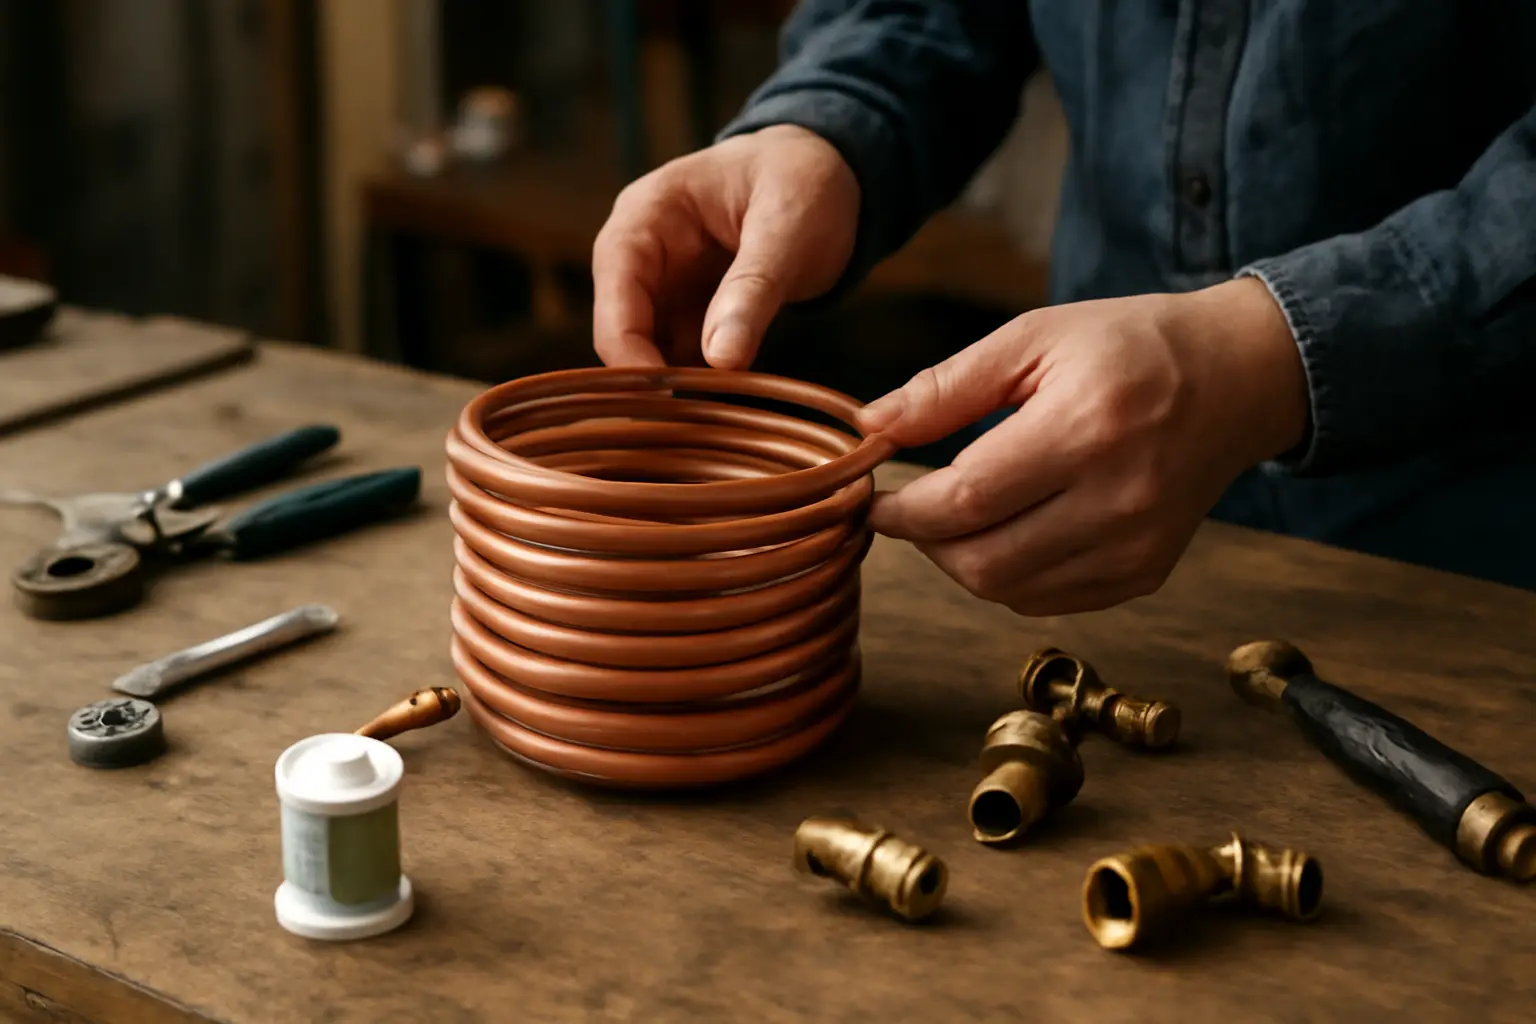
- Минимальный радиус гибки — 4–5 диаметров трубы, иначе труба мнётся и сужается в месте изгиба.
- Медь гнётся холодной, чёрная сталь и нержавейка толще 1 мм требуют отпуска или трубогиба.
- Перед гибкой трубу заполняют песком или водой (с заморозкой) — так сечение не сплющивается.
- Соединения паяют или варят аргоном; резьбовые фитинги на теплообменнике для воды не держат температуру долго.
Для чего делают змеевик
Чаще всего его гнут для трёх задач: теплообменник в банной печи для нагрева воды, охлаждающий контур в самогонном аппарате и регистр для тёплого пола или бойлера косвенного нагрева. Требования разные. Печному змеевику нужна жаростойкость и прочность — он стоит в топке или дымоходе, где температура доходит до 300–500 °C. Охладителю для дистиллята важна теплопроводность — тут выигрывает медь. Регистру для отопления важнее долговечность и совместимость с теплоносителем, поэтому чаще берут нержавейку или медь, а не чёрную сталь, которая ржавеет от контакта с водой.
От назначения зависит и диаметр трубы. Для печного теплообменника обычно берут трубу 20–32 мм — через узкую воду не протолкнёшь при естественной циркуляции. Для охладителя самогонного аппарата хватает 8–12 мм, там расход небольшой. Для тёплого пола или регистра отопления — 15–20 мм в зависимости от длины контура и мощности котла.
Материал трубы: медь, нержавейка, чёрная сталь
Медная труба — самый простой вариант для гибки в домашних условиях. Она мягкая, гнётся руками или на нехитрой оправке, паяется горелкой с обычным припоем и флюсом. Минус — цена и то, что медь не переносит долгий контакт с открытым пламенем без защитного слоя: в топке печи она быстро прогорает.
Нержавеющая труба держит температуру и агрессивную среду, поэтому её ставят в печи и в контуры отопления с любым теплоносителем. Гнуть нержавейку сложнее: тонкостенная (0,5–1 мм) труба мнётся без песка или пружины, толстостенную гнут только трубогибом или с нагревом. Сварка нержавейки требует аргона — газовой горелкой герметичный шов не получить.
Чёрная сталь — самый доступный вариант по цене, но для водяных теплообменников подходит плохо: ржавеет изнутри, особенно если система периодически сливается и заполняется свежей водой с кислородом. Такую трубу оправдано брать только для сухих контуров или там, где предусмотрена защита от коррозии.
Диаметр оправки и шаг витков
Оправку — трубу, болванку или бочонок, вокруг которого гнут спираль, — выбирают по формуле: диаметр оправки минимум в 4–5 раз больше диаметра трубы. Меньший радиус почти гарантирует залом или сплющивание стенки на внутренней стороне изгиба. Например, трубу 15 мм не стоит гнуть на оправке тоньше 60–70 мм.
Шаг между витками задают проставками — деревянными или металлическими брусками, которые вставляют между витками при намотке, а потом снимают. Плотная намотка без шага увеличивает площадь теплообмена, но затрудняет циркуляцию среды внутри спирали и усложняет пайку соседних витков между собой. Для печных теплообменников чаще делают шаг с зазором 5–10 мм, чтобы дым или пламя свободно обтекали трубу со всех сторон.
Способы гибки без трубогиба
Самый доступный способ — намотка на оправку вручную, с засыпкой трубы сухим мелким песком и заглушками с обеих сторон. Песок не даёт стенкам сминаться внутрь при изгибе. После гибки песок высыпают, трубу промывают.
Второй способ — заморозка воды внутри трубы. Трубу заполняют водой, глушат пробки, кладут в морозильник или на мороз, пока вода не превратится в лёд, и гнут в таком виде. Лёд работает как жёсткий наполнитель и держит форму трубы лучше песка, но метод годится только зимой или при наличии морозильной камеры подходящего размера.
Третий способ — ручной или гидравлический трубогиб. Для труб до 15–18 мм подходят недорогие ручные модели с роликами под конкретный диаметр. Для толстостенной нержавейки и стали от 20 мм нужен трубогиб посерьёзнее или услуга в мастерской — вручную такую трубу без инструмента не согнуть без деформации.
Пайка и сварка соединений
Медный змеевик паяют твёрдым или мягким припоем в зависимости от давления и температуры в контуре. Для отопления и горячей воды берут твёрдый припой с температурой плавления от 600 °C — мягкий припой на основе олова размягчается уже при рабочих температурах системы отопления и течёт со временем.
Стальной и нержавеющий змеевик варят полуавтоматом или аргонодуговой сваркой. Газовая сварка нержавейки часто даёт хрупкий шов, который трескается при нагреве-охлаждении. Если своей сварки нет, вход и выход змеевика можно вывести на резьбовые муфты и подключить фитингами — но сами витки спирали варить всё равно нужно там, где труба переходит виток в виток, если это неразъёмная конструкция.
Ошибки, из-за которых змеевик не работает
Чаще всего теплообменник получается неэффективным или течёт по трём причинам. Первая — слишком малый радиус гибки, из-за которого сечение трубы в месте изгиба уменьшается на 20–30%, и циркуляция теплоносителя падает. Вторая — гибка без наполнителя, когда труба сминается волнами по всей длине изгиба, а не только в одном месте.
Третья ошибка — экономия на материале там, где нужна нержавейка или медь, а поставлена чёрная сталь. Такой змеевик в контуре с водой проживёт год-два, потом начнёт течь из-за внутренней коррозии, и переделывать придётся с нуля. Отдельно стоит проверять герметичность паяных и сварных швов до установки змеевика на место — под давлением и при нагреве скрытая трещина в шве проявляется быстро, а добраться до неё в собранной печи или встроенном бойлере уже сложнее.
Что учесть перед тем, как взяться за трубу
Перед гибкой стоит определиться с назначением — печной теплообменник, охладитель или регистр отопления — и под это выбрать материал и диаметр трубы. Для разовой задачи проще арендовать или купить простой ручной трубогиб под конкретный диаметр, чем портить трубу песком и оправкой на глаз. Готовый змеевик перед установкой опрессовывают — заполняют водой под давлением выше рабочего и проверяют швы на герметичность в течение 10–15 минут. Если протечек нет, деталь можно монтировать в печь или контур отопления.