Как паять алюминиевый радиатор
Алюминиевый радиатор обычным оловянно-свинцовым припоем не паяется — оксидная пленка на поверхности металла плавится при температуре около 2050°C, тогда как сам алюминий плавится уже при 660°C. Для соединения нужен специальный низкотемпературный алюминиевый припой с активным флюсом, который разрушает оксидную пленку прямо во время нагрева, либо ультразвуковой паяльник. Без этих условий припой просто скатывается в шарики и не смачивает поверхность.
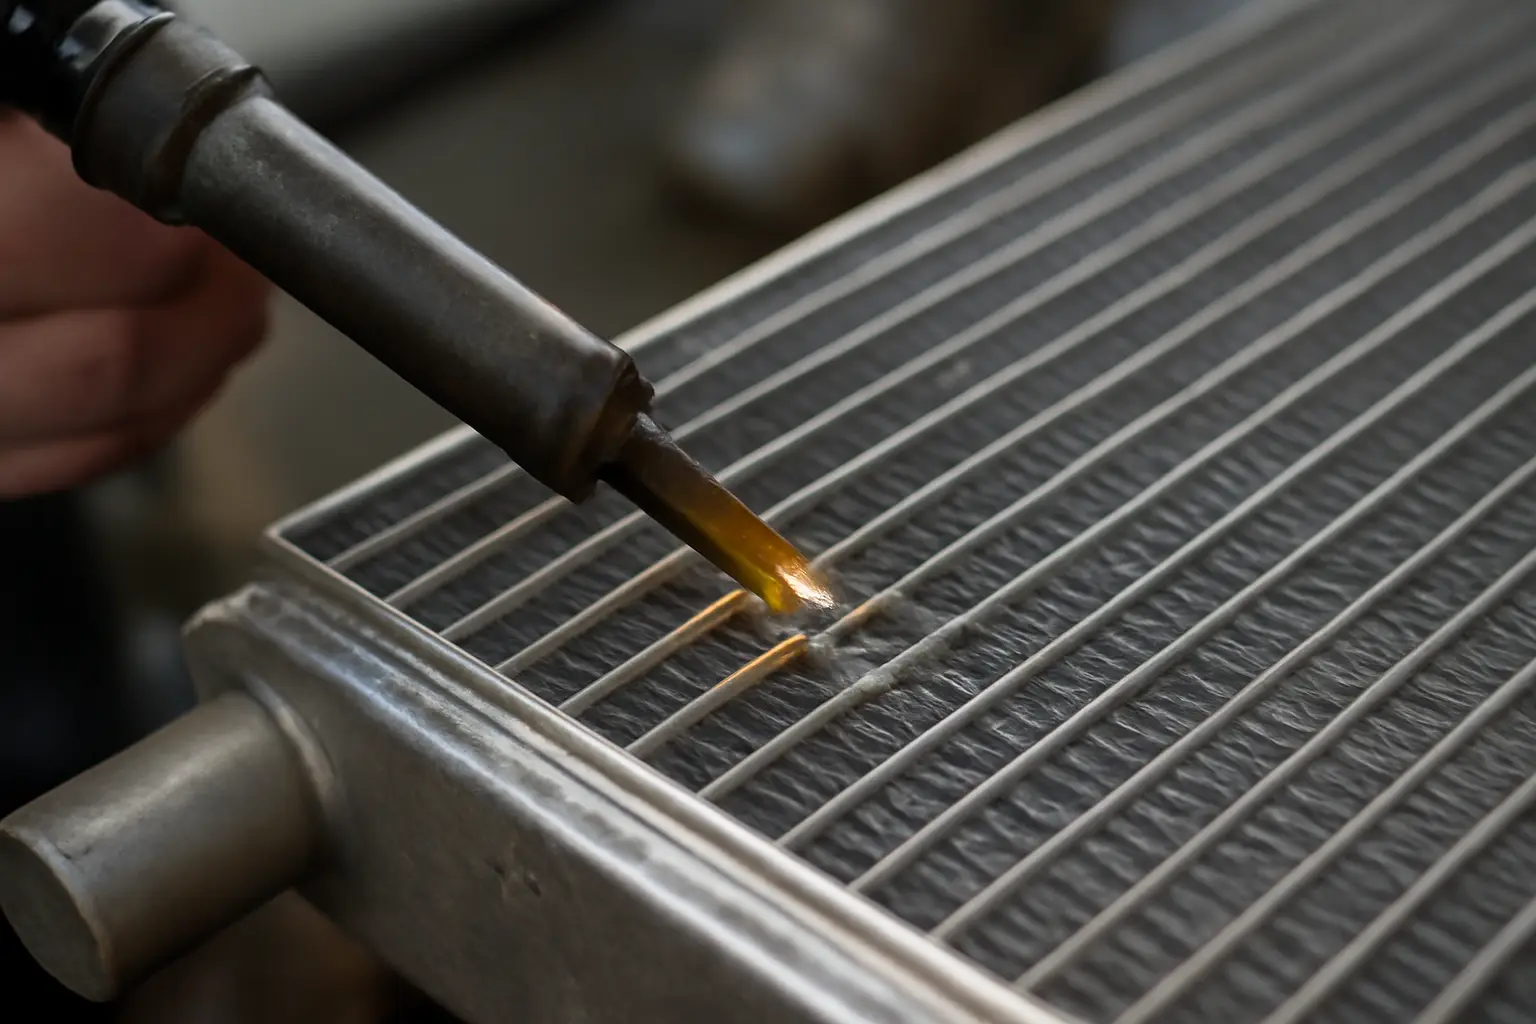
- Стандартная пайка оловом не подходит: нужен алюминиевый припой (температура плавления 380–450°C) или специальный флюс-паста.
- Перед нагревом теплоноситель сливают, секцию демонтируют и полностью просушивают.
- Для мелких свищей на батарее чаще применяют не пайку, а двухкомпонентную холодную сварку или эпоксидный состав с металлическим наполнителем.
- Если течь на стыке ниппельного соединения или трещина сквозная и крупная — секцию заменяют, а не паяют.
Почему алюминий не паяется как медь
Медные трубы паяют мягким или твердым припоем без особых сложностей, потому что оксидная пленка на меди тонкая и легко удаляется механически или флюсом. У алюминия оксидная пленка образуется мгновенно при контакте с воздухом и обладает высокой температурой плавления, значительно превышающей температуру плавления самого металла. Обычный флюс для меди или стали её не разрушает.
Поэтому пайка алюминиевого радиатора требует либо активного кислотного флюса, специально разработанного для алюминия, либо механического способа снятия оксида — например, ультразвуковых колебаний паяльного жала, которое буквально «втирает» припой в металл сквозь пленку. Оба метода требуют навыка: перегрев алюминия проходит незаметно, металл теряет прочность и плавится раньше, чем кажется по внешнему виду.
Читайте по теме: Ремонт алюминиевых радиаторов своими руками: что реально починить.
Припои и флюсы для алюминия
Для радиаторов применяют низкотемпературные припои на основе цинка, олова и алюминия с добавками — они плавятся в диапазоне 380–450°C, что позволяет работать обычной газовой горелкой или мощным паяльником без риска расплавить сам корпус секции (алюминий начинает плавиться от 660°C, но локальный перегрев тонкой стенки радиатора возможен раньше).
Флюс наносится на зачищенную поверхность до или во время нагрева. Существуют флюсы-пасты, которые наносятся кистью, и флюсы в стержнях, которые расплавляются вместе с припоем. После пайки остатки активного флюса обязательно смывают водой или растворителем — если оставить их на металле, начинается коррозия шва в течение нескольких недель.
Подготовка радиатора перед пайкой
Секцию с трещиной или свищом снимают с системы, теплоноситель полностью сливают, внутреннюю полость промывают и просушивают. Влага и остатки антифриза на месте пайки не дают припою сцепиться с металлом и провоцируют шипение и брызги при нагреве.
Место дефекта зачищают наждачной бумагой или металлической щеткой до блестящего металла, снимая оксидный слой и старую краску. Зачищать нужно шире предполагаемого шва на 1–2 см в каждую сторону, поскольку припой растекается только по чистой поверхности.
Порядок пайки свища или трещины
Радиатор прогревают равномерно, не концентрируя пламя горелки или жало паяльника в одной точке — тонкий алюминиевый профиль секции быстро прогорает насквозь при точечном перегреве. Флюс наносят на зачищенный участок, затем подводят припой к нагретой зоне: он должен сам растекаться по металлу, а не капать шариками.
Шов формируют небольшими проходами, давая металлу остыть между ними, иначе секция коробится от локального термического расширения. После застывания припоя место пайки шлифуют, промывают от остатков флюса и проверяют герметичность — секцию заполняют водой под небольшим давлением до монтажа в систему.
На практике ровный и герметичный шов на алюминиевом радиаторе получается не с первой попытки даже у человека с опытом пайки меди — материал ведет себя иначе, и навык нарабатывается на пробных образцах, а не на самом радиаторе.
Холодная сварка и эпоксидные составы как альтернатива
Для небольших свищей и волосяных трещин пайка часто оказывается избыточно сложной операцией с непредсказуемым результатом, особенно если под рукой нет подходящего флюса и опыта работы с алюминием. В этом случае применяют двухкомпонентную холодную сварку на эпоксидной или полимерной основе с металлическим наполнителем — она наносится на очищенную и обезжиренную поверхность без нагрева и застывает за 15–60 минут в зависимости от состава.
Прочность такого ремонта ниже, чем у паяного шва, и рассчитана на давление обычной бытовой системы отопления, но не на повышенное давление в централизованных сетях. Такой ремонт рассматривают как временную меру перед заменой секции, а не как постоянное решение — производители самих составов обычно указывают ограниченный срок службы заплатки.
Особенности разных типов алюминиевых радиаторов
Секционные алюминиевые радиаторы литьевого типа имеют более толстые стенки в зоне коллектора и более тонкие — в средней части секции, поэтому пайка допустима преимущественно ближе к торцам, где металл толще и меньше риск прогара. Экструзионные (силуминовые) модели с более тонким профилем сложнее в пайке из-за меньшего запаса по толщине стенки.
Биметаллические радиаторы с внутренним стальным сердечником и алюминиевым внешним кожухом паять нельзя вовсе: течь у них почти всегда происходит на стальном канале внутри, и пайка внешней алюминиевой оболочки проблему не решает. Такие радиаторы при появлении течи заменяют целиком или обращаются в сервисную организацию для диагностики.
Безопасность при пайке радиатора
Работу выполняют в проветриваемом помещении — при нагреве флюса и остатков краски на секции выделяются едкие испарения. Радиатор снимают с системы отопления полностью, а не пытаются паять на месте: тепло от горелки повреждает соседние секции, резиновые прокладки на ниппелях и краску на стенах рядом.
Перед пайкой проверяют, что в секции не осталось теплоносителя с антифризом — при нагреве этиленгликоль дает токсичный дым. Работу с открытым огнем в квартире многоэтажного дома лучше выполнять вне жилого помещения, например в гараже или на балконе с открытым окном, соблюдая правила противопожарной безопасности.
Когда пайка не имеет смысла
Если течь появилась на резьбовом ниппельном соединении между секциями, пайка не поможет — там нужна замена уплотнительной прокладки или обжимка соединения герметиком, предназначенным для этого узла. Пайка эффективна только на теле самой секции, а не на стыках.
Крупные трещины длиной больше нескольких сантиметров, сквозные разрывы металла и повреждения возле коллектора обычно не восстанавливают пайкой — секция теряет прочность и повторно даст течь под рабочим давлением системы. В таких случаях экономически и практически оправданно заменить секцию радиатора, а не тратить время на ремонт с неопределенным результатом.
Практический вывод
Пайка алюминиевого радиатора оправдана для небольших свищей на теле секции при наличии подходящего низкотемпературного припоя, активного флюса и хотя бы минимального опыта работы с алюминием. Для разовой мелкой течи проще и надежнее использовать холодную сварку — риск испортить секцию перегревом при этом отсутствует. Крупные повреждения, течи на стыках и проблемы биметаллических моделей решают заменой узла, а не попыткой пайки в домашних условиях.